




Vad är utmattningsgränsen för finslipade rör?
 Aug 18, 2025|
Hej där! Som leverantör av slipade rör får jag ofta frågan om utmattningsgränsen för slipade rör. Så jag tänkte skriva den här bloggen för att dela med mig av lite insikter om detta ämne.
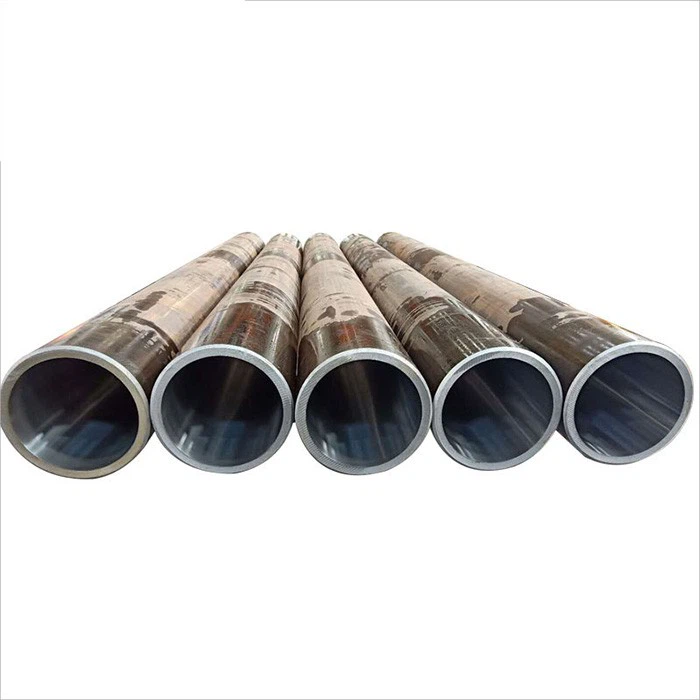
Först och främst, låt oss prata om vad slipade rör är. Finslipade rör är precisionsrör som har genomgått en slipningsprocess. Denna process ger rören en superslät invändig ytfinish, vilket är avgörande för många applikationer, särskilt i hydraulcylindrar. Vi erbjuder en mängd olika slipade rör, somE355 Finslipat kalldraget stålrör för cylindrar,ST52 högkvalitativt slipat sömlöst stålrör, ochFinslipad cylinderrör Hydraulcylindercylinder.
Nu är utmattningsgränsen för ett slipat rör en stor sak. Trötthet är i grunden en försvagning av ett material som orsakas av upprepad lastning och lossning. När ett slipat rör används i applikationer som hydraulcylindrar, är det konstant under tryck. Trycket går upp och ner när cylindern arbetar, vilket innebär att röret laddas och lossas om och om igen.
Utmattningsgränsen är den maximala spänningsnivån som ett slipat rör kan motstå i ett oändligt antal cykler utan att misslyckas. Med andra ord, om belastningen på röret håller sig under denna gräns, bör röret hålla riktigt länge utan att spricka eller gå sönder på grund av utmattning.
Det finns flera faktorer som kan påverka utmattningsgränsen för slipade rör.
Materialegenskaper
Den typ av material som används för att göra det finslipade röret spelar en stor roll. Olika stål har olika utmattningsegenskaper. Till exempel har höghållfasta stål generellt en högre utmattningsgräns jämfört med låghållfasta stål. Stålets kemiska sammansättning, inklusive element som kol, mangan och krom, kan också påverka dess utmattningsbeständighet. Stål med rätt balans mellan dessa element är bättre på att motstå upprepade påfrestningar.
Ytfinish
Honingprocessen ger röret en slät inre yta. En slät yta är mindre sannolikt att ha spänningskoncentrationer. Spänningskoncentrationer är områden där spänningen är mycket högre än medelspänningen i materialet. Dessa kan fungera som utgångspunkter för att sprickor ska bildas. Så ju slätare ytan på det finslipade röret är, desto högre är dess utmattningsgräns. När vi finslipar våra rör ser vi till att uppnå en mycket fin ytfinish för att förbättra deras utmattningsmotstånd.
Kvarvarande spänningar
Under tillverkningsprocessen kan restspänningar införas i röret. Det är spänningar som finns kvar i materialet även när det inte finns någon yttre belastning. Kompressionsrestspänningar kan faktiskt vara fördelaktiga för utmattningsgränsen. De kan motverka de dragpåkänningar som uppstår vid normal drift. Å andra sidan kan kvarvarande dragspänningar minska utmattningsgränsen eftersom de ökar den applicerade spänningen, vilket gör det mer sannolikt att sprickor bildas.
Värmebehandling
Värmebehandling kan också ha en betydande inverkan på utmattningsgränsen. Processer som härdning och härdning kan förändra stålets mikrostruktur, vilket i sin tur påverkar dess mekaniska egenskaper. En väl - värmebehandlad slipad tub kommer att ha en mer enhetlig mikrostruktur och bättre utmattningsmotstånd.
För att fastställa utmattningsgränsen för ett slipat rör gör vi vanligtvis utmattningstester. Dessa tester går ut på att utsätta röret för en cyklisk belastning och räkna antalet cykler som det tål innan det misslyckas. Vi använder specialiserad testutrustning för att noggrant kontrollera belastningen och mäta antalet cykler.
I verkliga tillämpningar är det viktigt att designa systemet så att belastningen på det slipade röret förblir under dess utmattningsgräns. Om spänningen överstiger utmattningsgränsen kommer röret att börja utveckla sprickor efter ett visst antal cykler. Dessa sprickor kan växa med tiden och så småningom leda till fel på röret.
Till exempel, i ett hydraulsystem, om trycket är för högt eller driftsförhållandena är för hårda, kan det slipade röret uppleva stressnivåer över dess utmattningsgräns. Detta kan resultera i läckor, minskad prestanda och till och med fullständigt systemfel.
Som en finslipad tubleverantör tar vi hänsyn till alla dessa faktorer när vi tillverkar våra tuber. Vi väljer noggrant material, kontrollerar honingprocessen för att få bästa ytfinish, hanterar kvarvarande spänningar och använder lämpliga värmebehandlingsmetoder. På så sätt kan vi säkerställa att våra slipade rör har en hög utmattningsgräns och kan prestera bra i krävande applikationer.
Om du är på marknaden för slipade rör är det verkligen viktigt att överväga utmattningsgränsen. Du måste försäkra dig om att de rör du väljer kan hantera stressnivåerna i din applikation. Och det är där vi kommer in. Vi har ett brett utbud av slipade rör med olika specifikationer och utmattningsgränser för att möta dina behov.
Oavsett om du bygger ett nytt hydraulsystem eller byter ut ett gammalt slipat rör, kan vi förse dig med högkvalitativa produkter. Vårt team av experter kan också hjälpa dig att välja rätt rör baserat på dina specifika krav.
Om du är intresserad av att lära dig mer om våra slipade rör eller har några frågor om utmattningsgränsen, tveka inte att höra av dig. Vi är här för att hjälpa dig med dina upphandlingsbehov och se till att du får de bäst lämpade slipade rören för din applikation. Låt oss inleda ett samtal om hur vi kan arbeta tillsammans för att möta dina finslipade rörkrav.

Referenser
- "Metallurgy and Mechanics of Welding" av John F. Lancaster
- "Mechanical Behaviour of Materials" av Norman E. Dowling